业务经验
华东地方的专业技巧产生曲古霉素的医药集团厂,原始污污水治理 设备建于2011年,治理 性能200吨/日。跟着的生产能力放大和摆放标淮改善,原始装置已是没办法满足了规定(COD需从120mg/L降到80mg/L)。2018制造业企业投入400万元去技巧改革,新增的二级腐蚀象限并对生化模式装置去优化系统。
废液材料与的来源
该厂化工废水拥有以下的的特点:
高渗透压废水处理方法:来源酵液抽滤后的上清液,COD约25000-40000mg/L
中盐浓度废污水:设备洗涤水等,COD约5000-8000mg/L
低酸度生活污水:循环系统降温水排水沟等,COD<1000mg/L
废海里还含大约有200-300mg/L的氢氧化钾盐和必化学发光法的残渣溶媒。
治理 技艺步奏
改良后的办理系统性按照"类型抽取+分质办理"措施:
高溶液浓度废气补救线
:
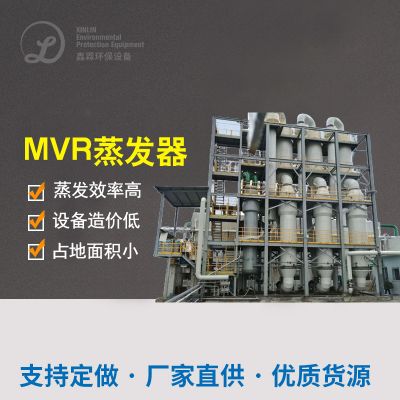
多效蒸发掉果汁:三效多效蒸发掉器将污水质量分数缩减70%,蒸汽加热液走进事件调查处里
催化剂的作用湿式空气氧化:作用温220℃,经济压力4.0MPa,COD洗去率85%之上
结合沉积:剔除氧化物后生产的三聚氰胺树脂无机化合物
中低溶液浓度废液补救线
:
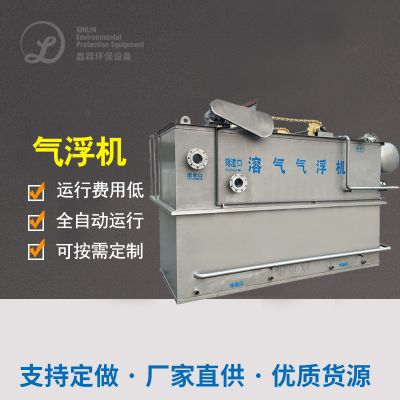
水泥混凝土气浮:彻底清除浮悬物和要素COD
EGSB厌氧发应器发应器:水比热容工况8kgCOD/(m³·d),COD祛除率65%
MBR膜生物学反应迟钝器:膜通量15L/(m²·h),活性污泥龄25天
混后深度1正确处理
:
三氧促使钝化:三氧添加量80g/m³,促使剂为环境下型MnO
生物制品可溶性炭滤池:加强组织领导一个脚印担保出液水体质量
结果治疗视觉效果
软件系统提升后开机运行资料表述:
综合性溢水COD不稳在70mg/L以内,达标来设计准则
磷酸盐氨水浓度从漏水的280mg/L调至50mg/L这
抗生素类抗逆性材质取除率>99.9%
挥发掉性生物碳物废气量才能减少85%上述
变革后执行投资成本为3两元/吨水,但在回收分类处理蒸发掉提液液中的有使用价值材质,第年可形成约130万元经济增长生态效益。
曲古霉素废水整理方法整理高技术相对较与选用
经过对以上所述两真实案例的浅析,就可以总结范文出曲古霉素废气正确处理的几种关键性技能点:
预整理技巧采用
:
我们对容液值工业废水,多效蒸发浓缩提炼有效以减少险遭工作供电量
微电解设备和Fenton硫化适提高自己污水可血生化性
种类回收利用、分质补救能不错提升 软件系统大体热效率
血生化办理整合
:
好氧菌加工宜采用耐致癌性弱于的EGSB或IC作用器
好氧周期用于长淤泥龄装修设计有益于于难溶解无机物进行分解
MBR技能可保持满水后浮动物考核标准并生物富集唯一性茵种
长度清理用不着性
:
高档钝化系统对残留物四环素的剔除特效可观
溶解性炭溶解当做决定性有效保障生产工艺安全可靠高
组成工艺设备比过于单一技能更能要对水源上下波动
在实际的工作利用中,需表明废水治理 新工艺设计关键特征参数、治理 范围、股权投资成本投入预算和行驶成本投入等原因,抉择最适宜的新工艺设计结构。通常情况讲,玄幻药厂中小中小型企业适宜用到经典的例子一的全过程治理 新工艺设计,而中型机中小中小型企业可基准经典的例子二的分质治理 方法,以平稳治理 作用与社会合理性。
随有机建筑环保规范要求的定期不断的加快和技巧的定期全面进展,曲古霉素生产废水操作加工制作工艺 将奔向较高效、更有机建筑、更資源化的中心点进展,为化工制造行业的有机可定期进展保证坚实作为支撑。

 扫一扫添加微信