1. 项目流程情况
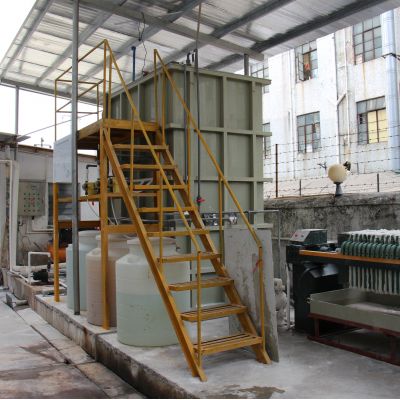
该厂为世界着名碳酸甜品企业品牌在华产出集地,日产尼桑量达百万瓶。伴随产销量壮大,原本污水补救工艺补救装置不了提供新增加诉求,需扩建这套2000m³/d的污水补救工艺补救系统的。
2. 生产废水因素及起源
糖浆清洁生产废水(COD约6500mg/L)
瓶身家电清洗污水(含干洗剂,pH9-11)
包装线使用量甜品(高含糖)
工厂地面瓷砖擦洗水(含几瓶油分)
3. 解决艺方案
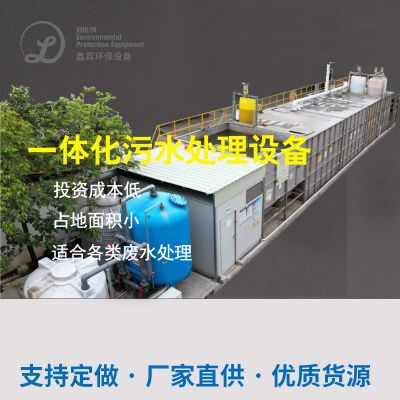
按照"调低池→气浮→UASB→A/O→MBR→紫外线消毒"三人组合制作工艺:
(1) 特征提取时期:
改善池:均衡化水体需水量,设pH线上改善设计
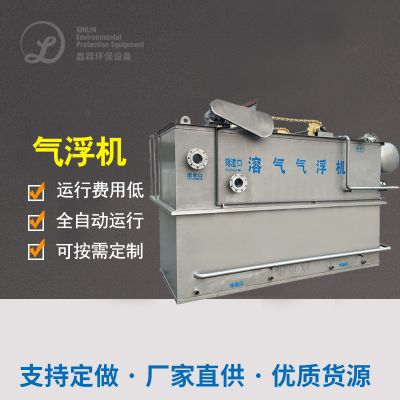
气浮控制系统:洗去自动隐藏物及要素挥发性的油脂,洗去率≥85%
(2) 生化学处理关键时期:
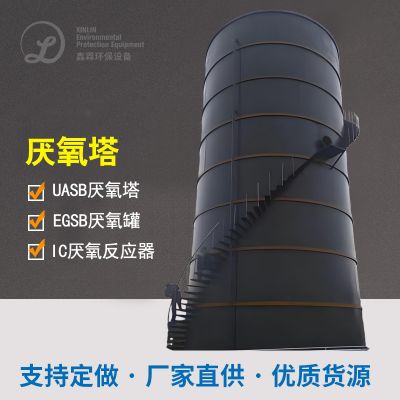
UASB发应器:更高效活性污泥法工作,COD剔除率75-80%
A/O新工艺:好氧正确处理进一部生物降解充分物,污泥干化流入比100%
(3) 淬硬层治理 :
MBR膜装置:保障冒水SS<5mg/L
分光光度计线杀菌:杀死直肠杆菌等副猪嗜血杆菌生物体
4. 解决体验
经本地人条件环境监测站站判断,满水后饮用水安全稳定以达到《工业废水綜合排放物要求》(GB8978-1996)一级通过成绩要求:COD<50mg/L,BOD5<10mg/L,SS<10mg/L,pH6-9。控制系统正常运行用电量约0.8kWh/m³,活性污泥收获量较常用施工工艺以减少40%。

 扫一扫添加微信